"Necesito que me suelden esto." Es como llega el 90% de los trabajos. Y está bien: el cliente no tiene por qué saber de procesos. Pero cuando la pieza es delicada, o el material no es acero común, la elección del proceso decide si el trabajo dura años o se raja en un mes.
Te lo explico como se lo explicamos a un cliente parado en el taller.
01. La diferencia, en una frase
MIG es una máquina que empuja alambre continuo y suelda rápido. TIG es un electrodo de tungsteno que no se consume, donde el soldador agrega material a mano, despacio y con control total.
MIG es productividad. TIG es precisión.
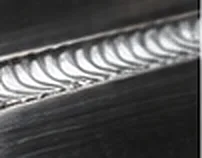
TIGPrecisión y acabado
- Electrodo de tungsteno que no se consume.
- El soldador agrega el material a mano, con control total del calor.
- Cordón limpio, sin salpicadura.
- Trabaja espesores muy finos sin perforar.
- Más lento y exige más del soldador.
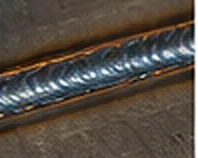
MIGProductividad
- Alambre continuo que la máquina empuja.
- Deposita mucho material en poco tiempo.
- Ideal en acero al carbono y espesores medios.
- Mete bastante calor y salpica.
- Acabado que suele requerir esmerilado.
02. Cuándo gana el MIG
El MIG deposita mucho material en poco tiempo. Si tienes que soldar estructura, láminas de espesor medio o piezas de acero al carbono donde lo que importa es que aguante y salga rápido, MIG es la respuesta.
Casos típicos: estructuras metálicas, bases de máquina, rejas y portones, tolvas, refuerzos, reparaciones de chasis, cualquier cosa de acero al carbono donde el cordón puede quedar visible.
Su límite: mete bastante calor y salpica. En láminas delgadas deforma o perfora. Y el acabado no es fino: si la pieza va a la vista o requiere terminación, luego hay que esmerilar bastante.
03. Cuándo gana el TIG
El TIG te da control milimétrico del calor y del material aportado. El cordón sale limpio, sin salpicadura, y se puede trabajar en espesores muy finos sin perforar.
Casos típicos: acero inoxidable (sobre todo en industria alimentaria), aluminio, tuberías de proceso, reparación de piezas de precisión, recargue de zonas pequeñas, y todo lo que vaya a quedar a la vista sin pulido posterior.
Su límite: es lento. Bastante más lento. Si el trabajo es grande, el TIG puede multiplicar varias veces las horas frente al MIG. Y exige más del soldador: no es un proceso donde cualquiera obtenga buen resultado.
04. ¿Cuál elegir según el trabajo?
En resumen, según lo que acabamos de ver:
Elige TIGcuando necesites:
- Soldar acero inoxidable, sobre todo en industria alimentaria.
- Aluminio o espesores muy finos sin perforar.
- Tuberías de proceso y piezas de precisión.
- Un cordón que quede a la vista sin pulido.
Elige MIGcuando necesites:
- Estructuras, bases de máquina, rejas y tolvas.
- Acero al carbono en espesor medio.
- Mucho material en poco tiempo.
- Que aguante y salga rápido, aunque el cordón se vea.
05. Los materiales donde no hay discusión
 Acero inoxidable
 Aluminio
 Acero al carbono
 Estructuras metálicas
Acero inoxidable
Aquí el proceso importa tanto como quién suelda. El inoxidable resiste la corrosión gracias a una capa de óxido de cromo en su superficie. Si lo sobrecalientas, esa capa se altera y la zona soldada empieza a oxidarse: el famoso "el inox se oxidó", que la gente atribuye a que "era inox falso".
Casi nunca era falso. Fue calor mal manejado, falta de protección de gas en la raíz, o contaminación con acero al carbono (usar el mismo cepillo o el mismo disco que usaste en hierro es suficiente para arruinarlo).
TIG, con protección de raíz y herramienta dedicada. En industria alimentaria esto no es opcional.
Aluminio
El aluminio no avisa. No se pone rojo antes de fundirse: pasa de sólido a charco sin aviso visual. Además conduce el calor muy rápido y siempre tiene una capa de óxido con punto de fusión mucho más alto que el metal base, que hay que romper con corriente alterna.
Se puede hacer con TIG AC o con MIG con carrete específico. Lo que no se puede es improvisar: aluminio soldado sin la preparación correcta se raja.
Fundición
Caso aparte y de los más delicados. La fundición gris es frágil y se raja por el choque térmico, no por la soldadura en sí. Requiere precalentamiento controlado, cordones cortos, y enfriamiento lento, a veces envuelta para que baje de temperatura durante horas.
Si alguien te ofrece soldar un bloque de fundición "rapidito y sin precalentar", busca a otro.
06. Preguntas que te conviene hacer antes de contratar
Independientemente del taller, estas preguntas separan un trabajo serio de una improvisación:
- ¿Qué proceso van a usar y por qué? Si la respuesta es "el que sea", cuidado. Puedes ver cómo trabajamos en soldadura especializada.
- ¿Van a preparar el material? Biselado, limpieza, desengrase. Soldar sobre pintura, óxido o grasa garantiza porosidad.
- ¿Usan herramienta dedicada para inoxidable? Cepillos y discos que nunca tocaron hierro.
- ¿Qué van a hacer con la deformación? Toda soldadura contrae. En piezas con tolerancia, se planifica la secuencia de cordones o se prevé alivio de tensiones.
- ¿Cómo van a proteger la raíz? En inoxidable y tuberías de proceso, si el respaldo no se protege con gas, la cara interna queda oxidada aunque por fuera se vea perfecta.
07. Y la pregunta incómoda: ¿vale la pena soldar esto?
A veces no. Una pieza con múltiples reparaciones previas, un material fatigado o una grieta que ya volvió a aparecer en el mismo punto son señales de que el problema no es la soldadura, sino el diseño o la carga.
Si una estructura se raja siempre en el mismo sitio, soldarla otra vez es comprarte unos meses. Lo que hay que revisar es por qué concentra tensión ahí: muchas veces la solución real es un refuerzo o un cambio de geometría, no un cordón más.
Preferimos decirlo antes de cobrar el trabajo tres veces.
¿Tienes un trabajo de soldadura o fabricación? Mándanos fotos de la pieza y cuéntanos qué material es y para qué se usa. Te decimos qué proceso corresponde y si conviene reparar o fabricar de nuevo.
Escríbenos por WhatsApp08. Preguntas frecuentes
¿Cuál es más fuerte, TIG o MIG?
Bien ejecutados, ambos dan uniones de resistencia comparable. La diferencia no está en la fuerza sino en el control: TIG permite trabajar espesores finos y materiales delicados sin dañarlos, MIG deposita más rápido en espesores medios. Una soldadura mal hecha es débil en cualquiera de los dos procesos.
¿Qué proceso deja mejor acabado?
TIG. El cordón sale limpio, sin salpicadura, y puede quedar a la vista sin pulido posterior. El MIG salpica y su acabado no es fino: si la pieza va a la vista o requiere terminación, luego hay que esmerilar bastante.
¿Por qué se oxidó mi pieza de acero inoxidable después de soldarla?
Las causas más comunes son exceso de calor, que altera la capa protectora de cromo; falta de protección de gas en la raíz; o contaminación con partículas de acero al carbono por usar cepillos o discos compartidos. En la mayoría de casos el material sí era inoxidable: falló el procedimiento.
¿Pueden soldar aluminio?
Sí. El aluminio requiere TIG con corriente alterna o MIG con carrete específico, y preparación previa para eliminar la capa de óxido superficial. Es un material que no perdona improvisación, pero con el proceso correcto queda perfectamente.
¿Por qué un trabajo en TIG cuesta más que en MIG?
Porque es bastante más lento: en un trabajo grande, el TIG puede multiplicar varias veces las horas frente al MIG, y exige más del soldador. Por eso se reserva para donde hace falta su control: inoxidable, aluminio, espesores finos y piezas a la vista.
¿Se pueden usar TIG y MIG en un mismo proyecto?
Sí. Cada unión se suelda con el proceso que le corresponde: por ejemplo, MIG en la estructura de acero al carbono y TIG en las partes de inoxidable o en las piezas que quedan a la vista.
¿Hacen trabajos en sitio o solo en taller?
Ambos. Estructuras montadas, tanques y equipos que no se pueden desmontar se atienden en planta. Piezas transportables suelen quedar mejor en taller, donde se controla mejor la preparación y la posición de soldadura.